Vijesti
Dom / Vijesti / Vijesti o industriji / kako napraviti poliestersko vlakno: primjene, kriteriji odabira i praktične upute


kako napraviti poliestersko vlakno: primjene, kriteriji odabira i praktične upute
Oct 14,2026
Što je Tex u tekstilu? Jedinica linearne gustoće koju svaki kupac mora znati
Oct 07,2026
Objašnjenje materijala tkanine za kauč: Kako usporediti trajnost, vrste tkanja i cijenu
Sep 30,2026
Objašnjenje netkanog tekstila: Kako se vezane tkanine razlikuju od tkanih i pletenih tkanina
Sep 23,2026
Objašnjenje materijala spandex: svojstva istezanja, omjeri miješanja i praksa mljevenja
Sep 09,2026Poliestersko vlakno je polietilen tereftalat (PET), kondenzacijski polimer izgrađen od dva petrokemijska monomera: pročišćene tereftalne kiseline (PTA) i monoetilen glikola (MEG).
Neke starije linije još uvijek koriste dimetil tereftalat (DMT) umjesto PTA. Dobiveni polimer je identičan, ali DMT put daje metanol kao nusprodukt, tako da moderne tvornice vlakana preferiraju PTA, koji proizvodi samo vodu tijekom koraka esterifikacije.
Vlaknasti PET definiran je intrinzičnom viskoznošću (IV), obično 0,60 do 0,70 dL/g. Smola iznad 0,72 dL/g je tvrđa i prikladnija za kvalitetu u bocama, dok se ispod 0,55 dL/g talina pretvara u filament koji je preslab za pouzdano izvlačenje.
Aditivi ulaze prije predenja: titanijev dioksid stvara polu-mat ili potpuno-mat sjaj, masterbatchovi daju doping obojenu boju, a toplinski stabilizatori štite polimer tijekom izvlačenja na visokim temperaturama.
Manje uobičajena varijanta, policikloheksilendimetilen tereftalat (PCDT), koristi drugačiji glikol i nudi bolju otpornost pređe za presvlake. Više od 95% poliesterskih vlakana proizvedenih diljem svijeta je PET, tako da ovdje opisani proces počinje i završava s tim polimerom.
Polimerizacija se događa prije predenja, a konzistentnost ove faze određuje sve što slijedi.
MEG i PTA najprije reagiraju na 190 do 230 C pod pritiskom i formiraju bis(2-hidroksietil) tereftalat, međuprodukt niske molekularne težine. Drugi stupanj radi na 260 do 280 C pod vakuumom jer se višak MEG destilira i polimerni lanci rastu. Spojevi antimona, titana ili germanija kataliziraju reakciju, a proces se zaustavlja kada talina dosegne cilj IV.
Rastaljeni PET se zatim ekstrudira u niti, hladi u ohlađenoj vodi i usitnjava u komadiće od otprilike 3 do 4 mm. Čips se kristalizira i suši do ispod 30 ppm vlage prije nego što se može ponovno rastopiti. Voda napada PET na temperaturi predenja i cijepa molekularni lanac, tako da mokar čip znači slab filament.
Predenje taline pretvara osušeni PET čips u kontinuirani filament u jednoj neprekidnoj operaciji i to je najbrži korak u cijelom lancu.
Brzina primanja je glavna poluga: veća brzina utiskuje više molekularne orijentacije u filament, što smanjuje omjer izvlačenja potreban kasnije i proizvodi pređu s drugačijim profilom skupljanja.
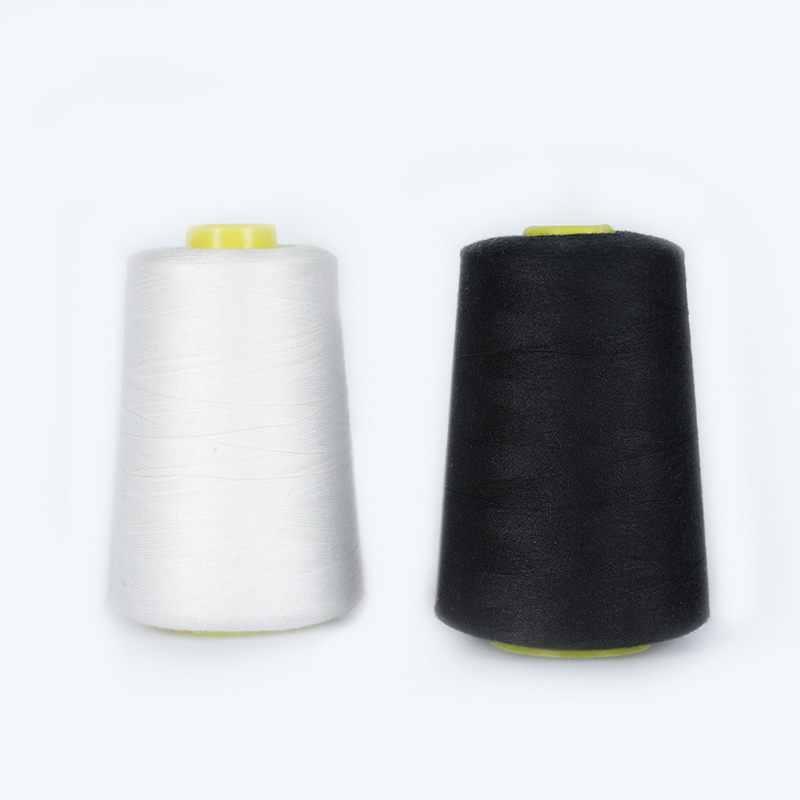 Poliesterski konac za šivanje s malim rastezanjem i mekom teksturom Ovaj konac za šivanje od poliestera nudi malu rastezljivost, nema elastičnost i dobru postojanost boje. Pogodan je za raspravu o crtanju jer su njegova mehanička svojstva oblikovana orijentacijom filamenta i brzinom primanja. Pogledajte proizvod →
Svježe ispredena nit preslaba je i previše rastezljiva za izravnu upotrebu, a izvlačenje je mehanički korak koji rješava oba problema.
Pređa se rasteže 3 do 5 puta od svoje izvorne duljine između zagrijanih valjaka. Polimerni lanci usmjereni su duž osi vlakana, čvrstoća se penje s oko 1,5 na 4,0-5,5 g/d, a istezanje pri prekidu pada s više od 100% na 20-40%. Temperatura izvlačenja, omjer brzine i zona opuštanja određuju ravnotežu između čvrstoće i skupljanja.
Za pređu 75D/36F, promjer otvora predilnice je blizu 0,2 mm, a omjer izvlačenja je postavljen tako da konačno istezanje ostaje oko 30%; promijenite bilo koji parametar i osjećaj tkanine pri ruci se mijenja iako se broj pređe ne mijenja.
Za konac za odjeću obično slijedi faza teksturiranja. Teksturiranje lažnim uvijanjem zagrijava, uvija i odmotava filament kako bi se stvorila naboranost, dok teksturiranje zračnim mlazom komprimiranim zrakom uvija filamente kako bi se stvorila mekša, glomaznija struktura.
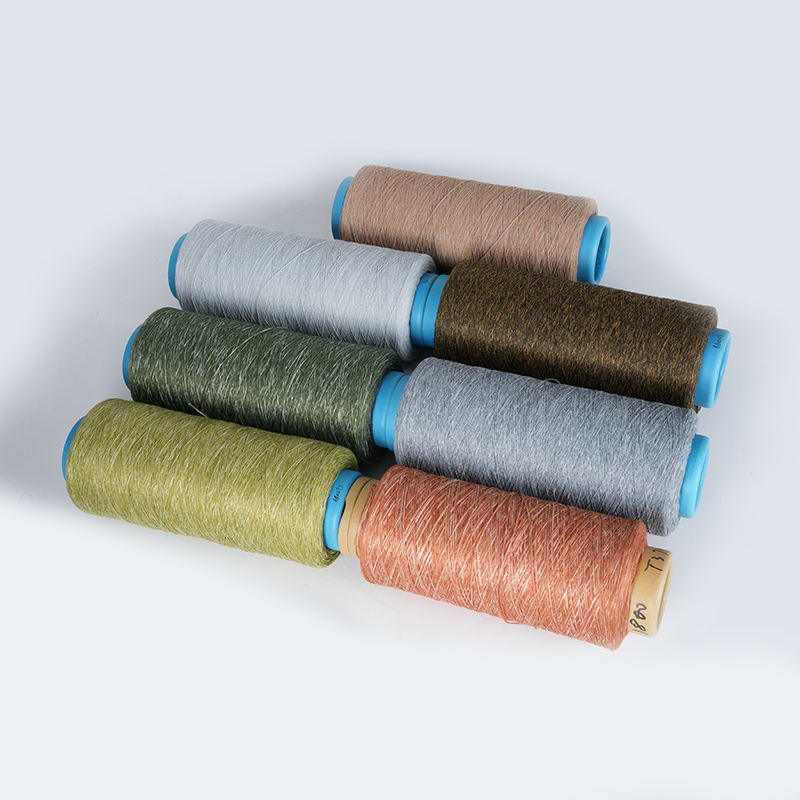 Pređa s zračnom teksturom u boji za pletenje i presvlake Pređa zračne teksture oponaša rezanu pređu i može oponašati vunu, pamuk ili lan. Dostupan u denima poput 160D do 1800D, koristan je za tepihe, jastuke i gnijezda za kućne ljubimce, što ga čini relevantnim izborom nakon faza teksturiranja. Pogledajte proizvod →
Ista talina poliestera može postati kontinuirana filamentna pređa ili sortirano vlakno izrezano na fiksnu duljinu, a izbor mijenja tkaninu, a ne samo pređu.
Kontinuirani pramenovi s glatkom, ravnom površinom. Niska sklonost nakupljanju, velika čvrstoća i oštra draperija čine ga standardnim za sportsku odjeću, podstave, zavjese i konce za šivanje.
Rezane duljine od 38 do 90 mm, naborane i ispredane na sustavima pamuka ili vune. Pruža topliju, mekšu ruku, lako se stapa s prirodnim vlaknima i dominira flisom, pleteninom i radnom odjećom.
Proizvodnja spajalica dodaje tri koraka nakon izvlačenja: presovanje, zagrijavanje na 120 do 180 C i rezanje. Savijanje daje volumen i koheziju, postavka topline zaključava savijanje na mjestu, a duljina reza usklađena je sa sustavom predenja koji će obraditi vlakno.
Poliester je određen brojevima, a ne pridjevima, a pet parametara pokriva većinu praktičnih rizika pri nabavi.
| Parametar | Tipični raspon | Praktični učinak |
| Denier po filamentu | 1,5 do 6,0 | Osjećaj ruke, presvlaka od tkanine, ujednačenost nijanse |
| Upornost | 4,0 do 5,5 g/dan | Čvrstoća šivanja, izdržljivost užeta i remena |
| Istezanje pri prekidu | 20 do 40% | Rastezanje i oporavak u obliku tkanine |
| Skupljanje toplim zrakom | 3 do 7% | Stabilnost odjeće na pranje i glačanje |
| Vraćanje vlage | 0,4% | Brzina sušenja, statičnost, ponašanje nosivog bojenja |
Budući da se bojanje ne može dogoditi pri vrenju, rezni kutovi u kvaliteti polimera pokazuju se kao varijacije u sjeni puno prije nego što se pojave kao puknuća niti. Pokrenite malu probu unosa boje na bilo kojoj novoj seriji prije nego što počnete masovnu proizvodnju.
Većina poliestera je obojena u obliku pređe ili tkanine, ali vlakna obojena dopingom se boje tijekom predenja, što u potpunosti eliminira kupku za bojenje i poboljšava postojanost boje.
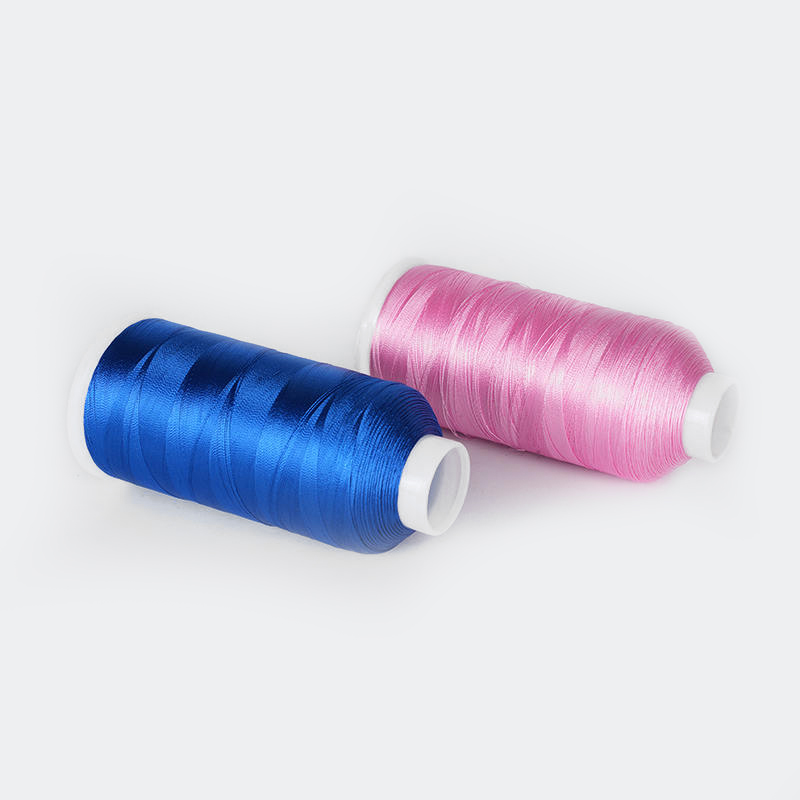 Poliesterski konac za vezenje visoke čvrstoće i elastičnosti Izrađen od poliestera FDY, ovaj konac za vezenje je čvrst, otporan na blijeđenje, elastičan i otporan na gužvanje. Nadopunjuje kontekst obojenih vlakana nudeći izdržljivu opciju za vezenje. Pogledajte proizvod →
Reciklirani poliester slijedi gotovo isti put, a mijenja se samo početna točka.
Post-potrošne PET boce se peru, ljušte, suše i tope, zatim ili ponovno polimeriziraju ili stavljaju izravno u liniju za predenje. Mehanički reciklirani rPET obično ulazi s nižim IV od svježeg čipa, tako da ga proizvođači miješaju s čistim polimerom ili pokreću polimerizaciju u čvrstom stanju kako bi obnovili molekularnu težinu.
GRS certifikat potvrđuje tvrdnju o recikliranom sadržaju, što je važno kada robna marka prijavljuje emisije tekstila Scope 3 ili prati omjere recikliranog materijala. Za stranu sirovine, vidi kako se proizvodi reciklirana pređa i koje se sirovine koriste .
Djevičanski poliester zahtijeva MEG i PTA dobiven iz nafte, ali reciklirani poliester zamjenjuje do 100% te sirovine s PET bocama nakon upotrebe. Dobiveno vlakno i dalje je PET s istim kemijskim i mehaničkim svojstvima.
PET se počinje primjetno razgrađivati iznad 300 C. Predenje se održava neposredno iznad točke taljenja, na najnižoj temperaturi koja još uvijek daje stabilan protok, kako bi se zaštitila molekularna težina i izbjeglo stvaranje gela.
Linija za predenje proizvodi namotanu špulicu za nekoliko minuta, ali cijeli lanac od sirovog monomera do filamenta spremnog za tkaninu obično traje jedan do dva dana kada su uključeni kristalizacija, sušenje, izvlačenje i stvrdnjavanje.
Ne. Izvučeno sortirano vlakno ima u biti istu čvrstoću kao izvučeni filament istog denija jer oba prolaze kroz isti korak orijentacije. Razlika je u taktilnoj, a ne mehaničkoj čvrstoći.
Vaša adresa e -pošte neće biti objavljena. Označena su potrebna polja *


